Международная торговая компания Цанчжоу Парфу, ООО
Продукты

Продукты

Продукты
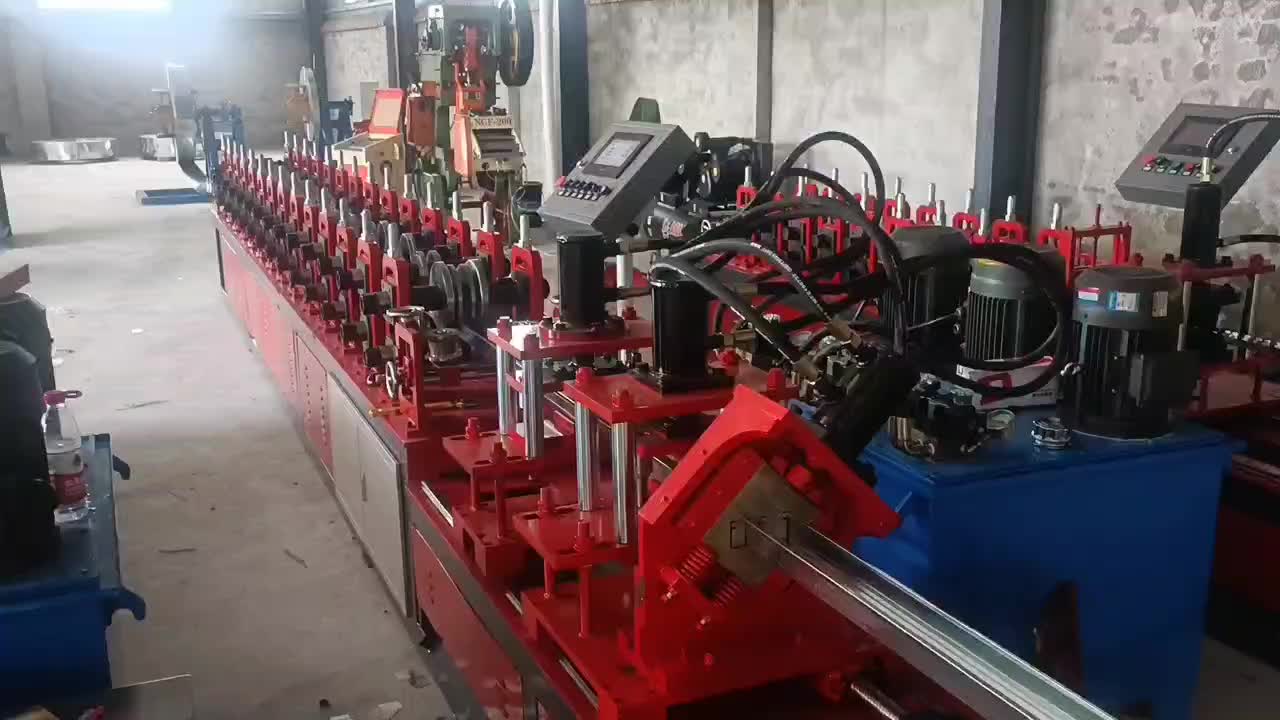
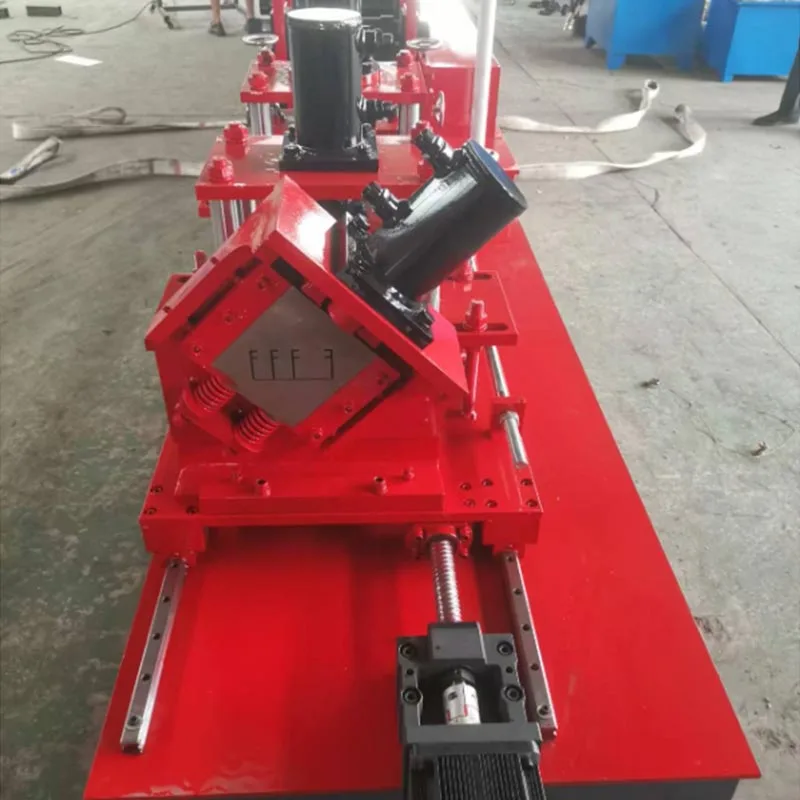
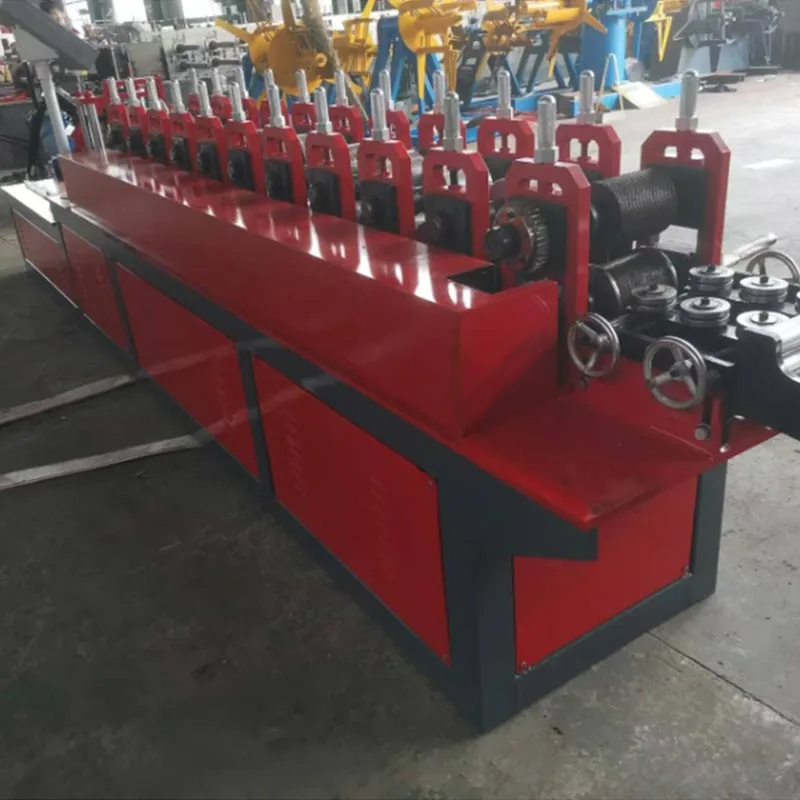
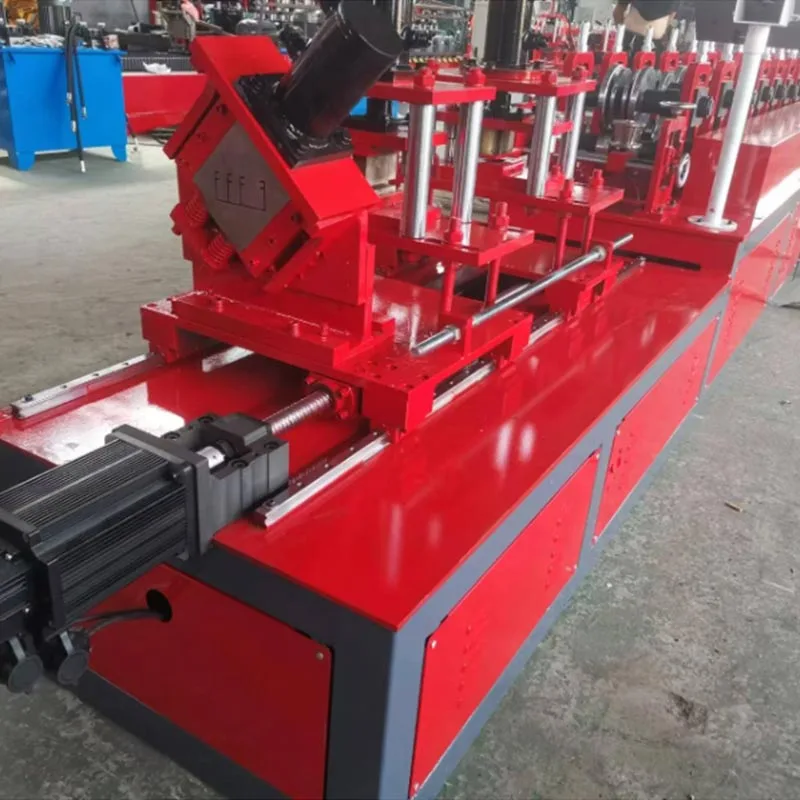
Станок для легкого стального киля Машина «два в одном»
  • Станок для легкого стального киля Машина «два в одном»Станок для легкого стального киля Машина «два в одном»
  • Станок для легкого стального киля Машина «два в одном»Станок для легкого стального киля Машина «два в одном»
  • Станок для легкого стального киля Машина «два в одном»Станок для легкого стального киля Машина «два в одном»
  • Станок для легкого стального киля Машина «два в одном»Станок для легкого стального киля Машина «два в одном»

Станок для легкого стального киля Машина «два в одном»

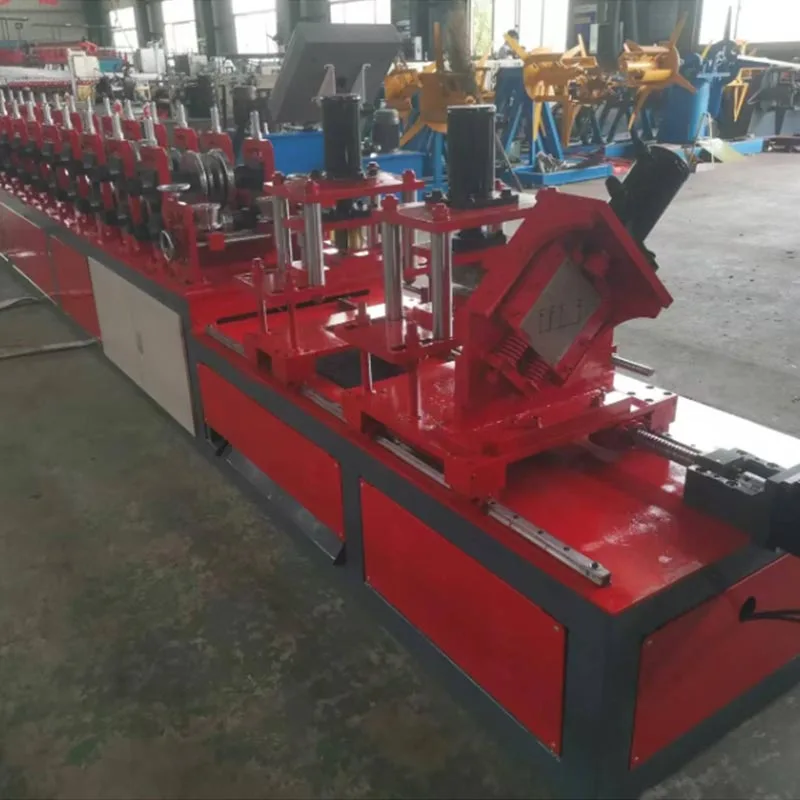
Машина «Два в одном» для производства легкого стального киля производства Parfu International Trading Co., Ltd. представляет собой современное промышленное оборудование. Он предназначен для строительной отрасли. Эта машина производит два основных компонента каркаса. Это вертикальные шипы и направляющая (также называемая верхним и нижним направляющим или килем «небо и земля»).

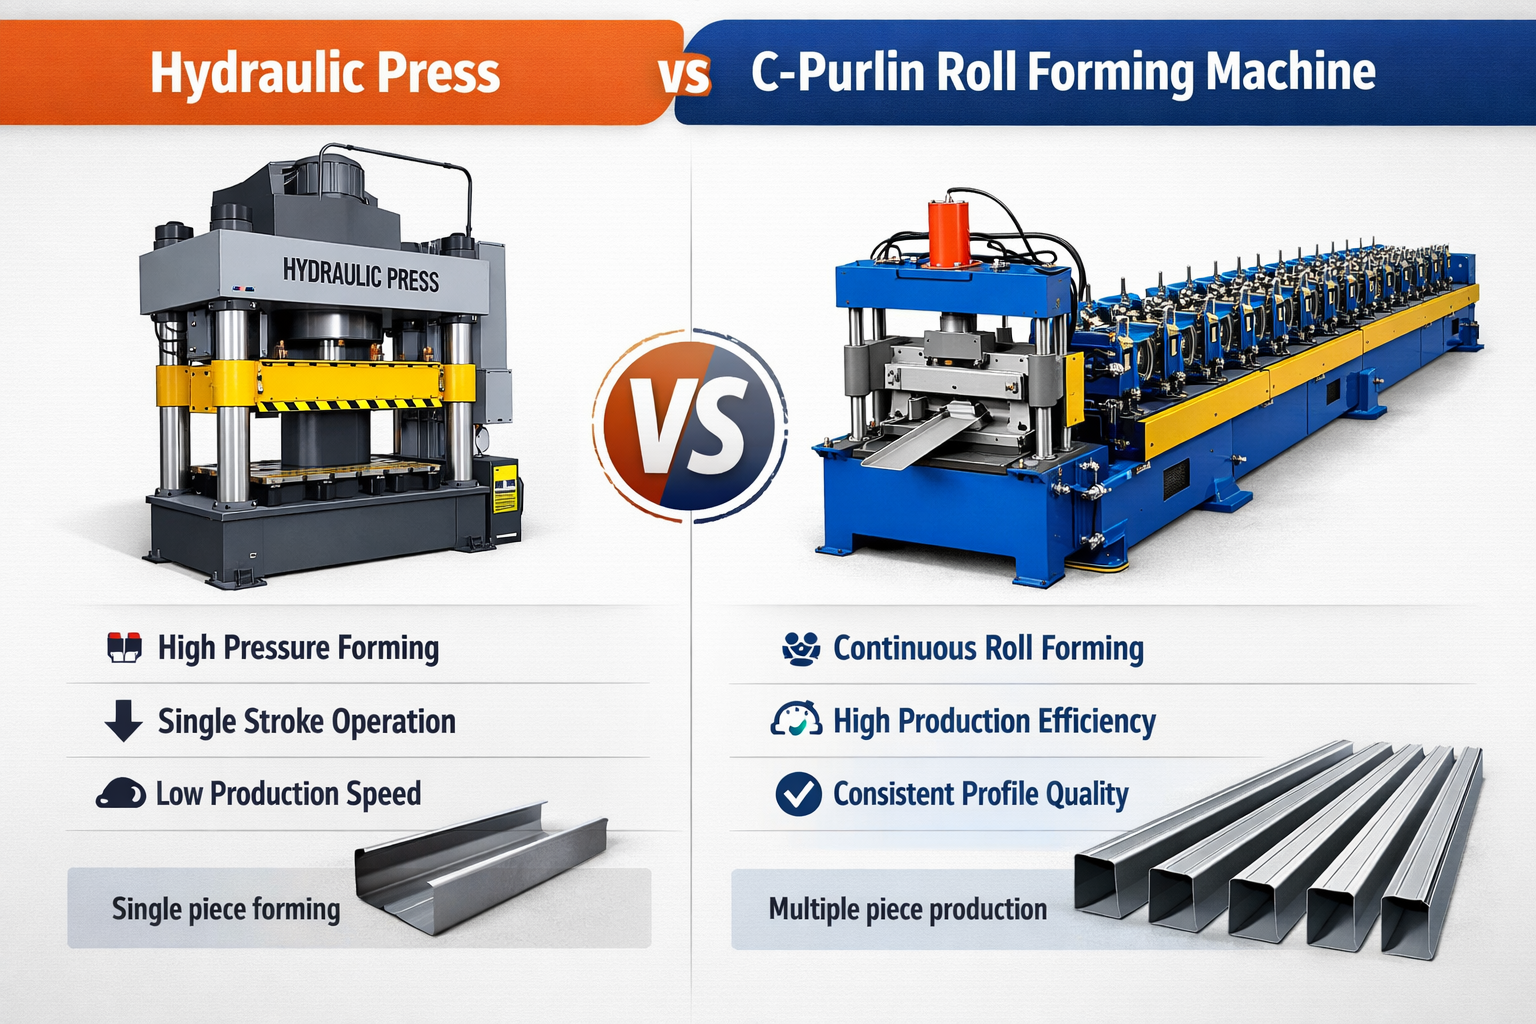
Традиционно для изготовления этих профилей требовались две отдельные машины. Эта новая система «два в одном» сочетает в себе обе функции. Это есть высокоэффективное и компактное решение. Машина «Два в одном» для производства легких стальных килей формирует эти компоненты из свернутый спиралью полосы из оцинкованной стали. Он работает с высокой точностью и скоростью.

Эта машина жизненно важна для современных конструкций из гипсокартона и легких стальных каркасов. Это помогает создайте каркас стен и потолков. Его интегрированная конструкция представляет собой значительный шаг вперед в создании материальное производство.

Подробное описание

Машина «два в одном» для производства легкого стального киля представляет собой комплексную систему профилирования. Это не простая машина. Процесс начинается у разматывателя (откупного стенда). Его задача — удерживать рулон сырья и плавно подавать его в производственная линия.

А. Это отправная точка. 

Он удерживает большой рулон сырья. Материалом обычно является оцинкованная стальная полоса. Разматыватель подает вставляйте в машину плавно и последовательно. Часто имеет тормозной механизм. Это предотвращает разворачивается слишком быстро.

B. Направляющее и выравнивающее устройство

Это устройство корректирует изгибы и устраняет перекручивание стальной полосы. Он выравнивает материал перед формованием. процесс. Это жизненно важно для изготовления прямых и точных изделий.

C. Разматыватель с сервоприводом (дополнительно, но обычно)

Это сложная система кормления. Он использует серводвигатель для высокоточного управления. Он тянет материал вперед на точные длины. Это важно для процесса резки по длине. Это гарантирует, что каждая шпилька и гусеница имеет ту же указанную длину.

D. Основная станция формования валков

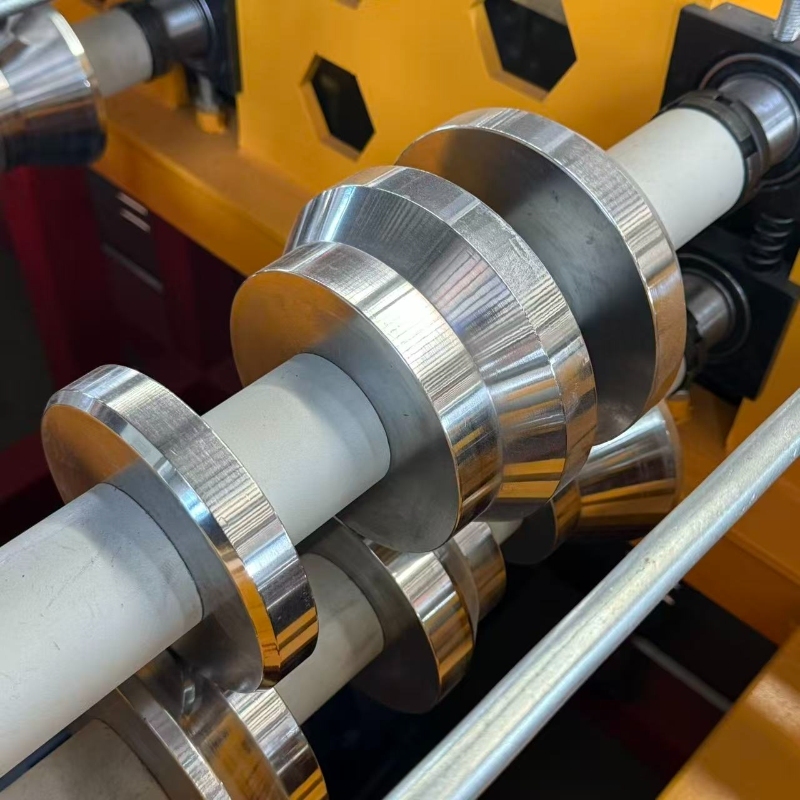
Это сердце машины. Он состоит из ряда прокатных клетей. Каждая стойка имеет набор закаленных стальные ролики (матрицы). Форма этих роликов специфична.

Полоса проходит через каждую последующую клеть. На каждом этапе ролики постепенно сгибают сталь. Они формируют его в окончательный профиль. Для машины «два в одном» эта станция предназначена для формирования профилей как шипов, так и гусениц.

E. Механизм переключения профилей

Это основная особенность, которая делает его «два в одном». Это не две машины, скрепленные вместе. Это один умный система. Переключение может осуществляться двумя основными способами:

Ручная замена роликов: оператор физически заменяет некоторые ролики на формовочной станции. Этот метод экономически эффективный. Он подходит для предприятий, которым не требуется часто переключать профили.

Автоматическое/Сервопереключение: это более совершенная система. Машина использует серводвигатели для перемещения определенных роликов. и вне позиции. Переключение осуществляется через панель управления. Это быстро и требует минимального ручного труда. Это значительно сокращает время простоя между производственными циклами.

F. Блок штамповки и надсечки

В шпильках часто нужны отверстия для сантехники и электропроводки. На гусеницах могут потребоваться насечки для соединения или усиления. Этот агрегат оснащен гидравлическими или пневматическими пробойниками. Он создает эти отверстия и выемки с высокой точностью. Схема перфорации программируется.

G. Система резки

После того, как профиль полностью сформирован, его обрезают по длине. Обычно это делается с помощью высокоскоростного гидравлического летательного аппарата. отрезная пила. Резак движется вместе с материалом. Делает чистый рез без заусенцев. Затем он возвращается к началу позиция для следующего фрагмента. Длина резки задается в системе управления.

H. Выходной стол и укладчик

Готовые шипы или гусеницы выводятся из машины. Их получает выходная таблица. Зачастую автоматический укладчик считает детали. Он складывает их в аккуратные стопки для удобства транспортировки и транспортировки. Это автоматизирует финальный шаг процесса.

Стандартные параметры

Параметры машины «два в одном» с легким стальным килем могут различаться в зависимости от производителя и модели. Вот типичные характеристики:

Параметр Диапазон спецификации Примечания
Толщина материала 0,4 мм - 1,2 мм Обычно 0,5 мм, 0,6 мм, 0,8 мм для большинства применений.
Ширина материала 100 мм - 200 мм Это относится к ширине стального рулона.
Размеры готового продукта
- Глубина шпильки 50 мм - 150 мм Общие размеры: 50 мм, 75 мм, 100 мм, 150 мм.
- Ширина гусеницы Соответствует глубине шпильки Гусеница спроектирована так, чтобы идеально соответствовать шипу.
Скорость производства 15 - 45 метров в минуту Скорость зависит от сложности профиля и модели станка.
Станции профилирования рулонов 18–25 станций Большее количество станций обеспечивает более плавное и точное формование.
Мощность главного двигателя 10 л.с. - 25 л.с. Приводит в действие станции профилирования.
Система управления ПЛК с сенсорным экраном Распространены такие бренды, как Siemens, Mitsubishi или Allen-Bradley.
Точность резки ± 0,5 мм Очень высокая точность для обеспечения одинаковой длины деталей.

Ключевые преимущества

Он сочетает в себе две функции, но требует меньше места, чем две отдельные машины. Это означает меньшую занимаемую площадь и значительно меньшие затраты на площадь, установку и обслуживание.

Это одна машина вместо двух. Это существенно экономит производственную площадь.

Первоначальные инвестиции ниже, чем при покупке двух отдельных машин.

Это снижает затраты на электроэнергию и техническое обслуживание.

Высокая гибкость и быстрая переналадка:

Производители могут легко переключаться между изготовлением шипов и гусениц.

Это позволяет им быстро реагировать на запросы рынка.

Автоматическое переключение обеспечивает плавное и быстрое переключение. Это сводит время простоя к абсолютному минимуму.

Превосходное качество продукции:

Интегрированная конструкция обеспечивает идеальное соответствие профилей шипов и гусениц. более прочный каркас здания. Процесс профилирования позволяет получить стабильный высококачественный продукт.

Экономия труда и простота использования:

Для одной машины требуется всего один или два оператора. Автоматизированный процесс снижает потребность в высококвалифицированной рабочей силе. Система управления ПЛК делает работу простой и интуитивно понятной.

Увеличение общей производительности:

Весь процесс, от рулона до готового поддона, представляет собой непрерывный и высокооптимизированный путь. Это интегрированное Такой подход обеспечивает значительное повышение общей производительности.

Высокие скорости и минимальное время простоя обеспечивают большую производительность за смену.

Это увеличивает мощность и прибыльность производителя.

Сценарии применения

Эта машина «два в одном» с килем из легкой стали специализируется на производстве основных компонентов для широкого спектра строительные системы.

Внутренние перегородки:

Производит стойки и направляющие для ненесущих стен внутри зданий. Их используют в офисах, гостиницах, больницы и жилые квартиры.

Подвесные потолки:

Универсальность станка распространяется на точное изготовление основных направляющих и углов стен для решетки подвесного потолка. системы.

Легкий стальной каркас (LGSF):

В современном строительстве целые здания изготавливаются из стальных каркасов холодной штамповки. Эта машина специализирована для изготовление стеновых каркасов, необходимых для этих конструкций.

Производители материалов:

Основными потребителями являются заводы, специализирующиеся на производстве легких стальных килевых профилей для строительного рынка. Они поставляют эти материалы строительным компаниям и дистрибьюторам.

Производственный процесс

Работа машины «Два в одном» с легким стальным килем следует четкой и логической последовательности.

Шаг 1: Подготовка и настройка

Установите рулон оцинкованной стали на разматыватель. Затем оператор должен надежно зафиксировать его в этом положении. ведущий конец полосы подается вручную через направляющую на первую станцию формования. На панели управления оператор выбирает нужный профиль (шип или направляющая). Оператор задает необходимую длину, количество и пробивка деталей для настройки работы.

Шаг 2: Процесс формирования рулона

Главный двигатель запускается. Ролики на каждой станции начинают вращаться. Стальная полоса протягивается через машину. Это проходит через каждую формовочную станцию. Форма постепенно сгибается в окончательную С-образную (шип) или U-образную (гусеница) форму. профиль. Если машина оснащена автоматическим переключателем, соответствующие ролики автоматически подстраиваются под выбранный профиль.

Шаг 3: Штамповка и надрез

По мере продвижения сформированный профиль проходит под штамповочным узлом. Гидравлические удары опускаются. Они создают точные отверстия в перемычке шипов или выемки на гусеницах. Это происходит в непрерывном движении.

Шаг 4: Отрезка по длине

Полностью сформированный и перфорированный профиль продолжается до зоны резки. Датчик обнаруживает переднюю часть профиля. Серворазматыватель обеспечивает подачу нужной длины. Летучая отрезная пила крепится к профилю. Он движется с этим. Пильное полотно делает чистый ровный разрез. После завершения резки пила автоматически втягивается и возвращается в свое точное исходное положение.

Шаг 5: Вывод и стекирование

Готовая шпилька или направляющая подается на выходной стол. Автоматический счетчик отслеживает производство, и раз в заданное количество достигнуто, механизм укладки формирует их в аккуратную пачку. Этот пакет готов к обвязка и снятие.

Шаг 6: Замена и повторение

Переключение продуктов осуществляется просто: оператор выбирает новый профиль на HMI. Машина либо самонастраивается, либо проводит оператора через изменение. Затем производство повторяется для новой партии.

Машина «Два в одном» с легким стальным килем — это больше, чем просто машина. Это стратегическое обновление: беспрецедентная гибкость, значительные снижение затрат и гарантированное высокое качество. Автоматизация производства шипов и гусениц позволяет производителям обеспечить соответствие глобальный спрос и прибыльность, что делает эту технологию идеальной для эффективного производства легких стальных рам.

Light Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one Machine

Отправить запрос
Контакты
  • Адрес

    Дорога № 5, зона экономического развития Ботоу, город Цанчжоу, провинция Хэбэй, Китай

  • Электронная почта

    cnparfu@gmail.com

Отправьте запрос в Parfu, чтобы получить информацию о ценах и проектах на профилегибочные машины, машины для сэндвич-панелей, аксессуары для профилегибочных машин. Мы гарантируем ответ в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать