Международная торговая компания Цанчжоу Парфу, ООО
Продукты

Продукты

Продукты
Профилегибочная машина для производства стальных шпилек толщиной 38-50 мм
  • Профилегибочная машина для производства стальных шпилек толщиной 38-50 ммПрофилегибочная машина для производства стальных шпилек толщиной 38-50 мм
  • Профилегибочная машина для производства стальных шпилек толщиной 38-50 ммПрофилегибочная машина для производства стальных шпилек толщиной 38-50 мм
  • Профилегибочная машина для производства стальных шпилек толщиной 38-50 ммПрофилегибочная машина для производства стальных шпилек толщиной 38-50 мм
  • Профилегибочная машина для производства стальных шпилек толщиной 38-50 ммПрофилегибочная машина для производства стальных шпилек толщиной 38-50 мм

Профилегибочная машина для производства стальных шпилек толщиной 38-50 мм

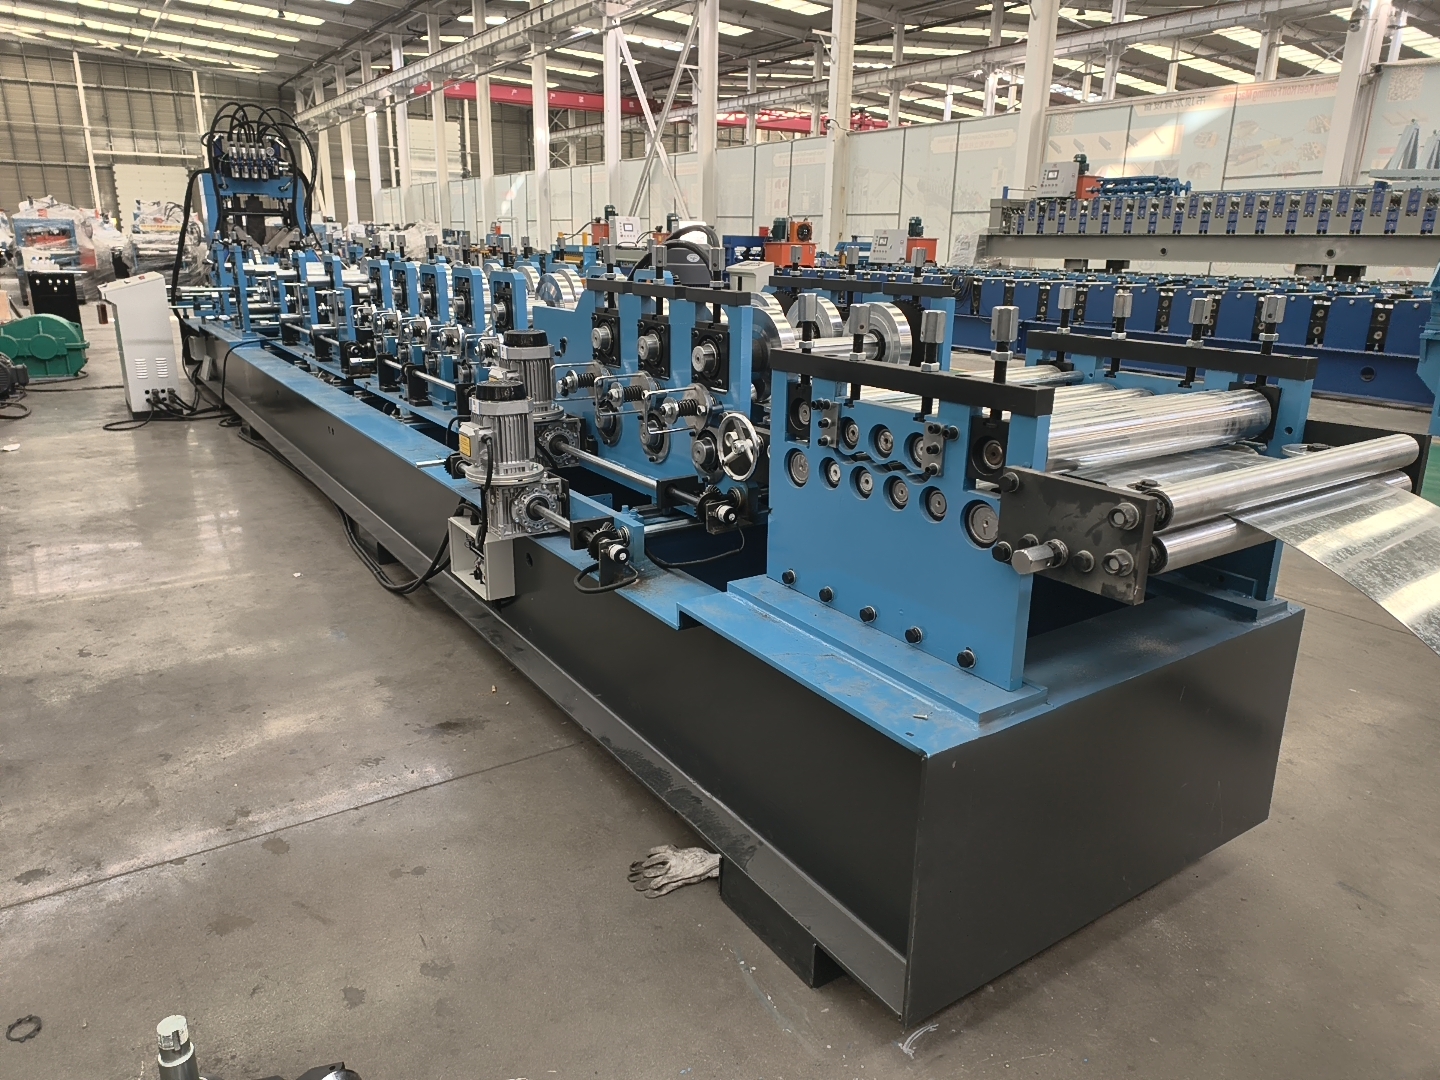
Профилегибочная машина для производства рулонов стали толщиной 38-50 мм производства Parfu International Trading Co., Ltd. представляет собой специализированное промышленное оборудование. Он предназначен для автоматизированного непрерывного производства каркасов зданий. Эти рамы изготовлены из холодногнутой стали. Машина обрабатывает рулоны необработанной стали. Он превращает их в точные, высокопрочные структурные компоненты.

Эта специальная машина для производства легких стальных каркасов с помощью машины для производства рулонов из легкой стали толщиной 38-50 мм фокусируется на «основной кости». В строительстве, он также известен как «C-Stud» или «Channel Stud». Это основной вертикальный или горизонтальный элемент светового датчика. стальная рама. Обозначение «38-50» относится к глубине стенки шпильки. Это означает, что он производит шпильки высотой перемычки. от 38 миллиметров до 50 миллиметров. Перемычка – это плоская центральная часть С-образной шпильки.

Эта машина для изготовления легких стальных конструкций лежит в основе современной конструкции легких стальных конструкций (LSS). Через 38-50 основных Bone Equipment автоматизирует производство безупречных, идентичных компонентов, обеспечивая качество и ускоряя проект. доставка.

Эта машина для изготовления легких стальных каркасов с основным оборудованием для костей 38-50 представляет собой систему профилирования. Машина настроен как длинная тандемная линия из нескольких рабочих станций. Эта установка обеспечивает бесшовную, непрерывную и высокоэффективную автоматизированный рабочий процесс от начала до конца.

Основные компоненты

Разматыватель / Разматыватель: Весь производственный процесс зависит от станции размотки, обеспечивающей безупречный запуск. Разработанный для максимальной надежности он фиксирует тяжелый рулон, плавно подает материал и обеспечивает точный контроль натяжения. для предотвращения дефектов. Это гарантирует постоянный и бесперебойный поток материала, создавая основу для оптимальной линии. производительность.

Направляющая подачи: эта секция направляет плоскую стальную полосу. Он идеально выравнивает его для входа в первую формирующуюся станция. Точность здесь является ключом к получению ровного и точного конечного продукта.

Станции формования рулонов: Процесс формования постепенный. Большое количество станций (18-22) делает каждый поворот небольшим и контролируемый. В результате получается гладкий, точный и высококачественный С-профиль.

Общее количество станций (обычно 18-22) определяет плавность и точность конечного профиля.

Блок штамповки и надсечки: это важнейшая подсистема. Обычно он располагается после первоначального формирования этапы. Гидравлические или сервоприводные пробойники создают отверстия в стенке шпильки. Эти отверстия предназначены для электропроводки. электропроводка, сантехнические трубы и механические услуги. Они также могут создавать выемки для соединения дорожек или других шпилек. Это устройство полностью программируемое.

Система резки: после того, как шпилька полностью сформирована, ее обрезают до необходимой длины. Используются два основных типа:

Летучая обрезка: это самый эффективный метод, он точно синхронизируется с движущейся полосой, обеспечивая чистый рез. на полной производственной скорости, что исключает простои и обеспечивает непрерывную высокоскоростную работу.

Стационарная отрезка: экономичный выбор с использованием метода «останови и отрежь». Медленный, но очень надежный, он служит прагматичное решение для станков стандартной мощности или низкоскоростных производственных сред.

Система управления (ПЛК и ЧМИ): Вся машина управляется программируемым логическим контроллером (ПЛК). Оператор взаимодействует с системой через человеко-машинный интерфейс (HMI), обычно сенсорный экран. Здесь оператор вводит все параметры. Сюда входит длина шпилек, количество, а также положение и тип отверстий. Система интеллектуальна и удобный для пользователя.

Таблица выхода/таблица выхода: Здесь заканчивается производственная линия. Готовые C-образные шпильки прибывают, аккуратно складываются, а затем доставлен на строительную площадку.

Каковы особенности этого продукта?

Использование этой машины для профилирования стальных шпилек толщиной 38-50 мм обеспечивает значительные преимущества по сравнению с традиционные методы.

Чрезвычайно высокая эффективность производства: работая на высокой скорости, он производит сотни метров шпилек каждый час. Этот результат намного превосходит любой ручной метод. Он обеспечивает быструю и стабильную поставку материалов для любого проекта. график.

Превосходная точность и постоянство: все изготовленные шпильки идентичны. Размерные допуски чрезвычайно велики. плотно. Это исключает человеческие ошибки и вариации. Это приводит к более быстрой, простой и точной сборке на месте. Никаких браков и ненужных материалов нет.

Значительная экономия материалов. Наша передовая технология производства обеспечивает высочайшую экономию материалов. Это комплексно устраняет потери, сводя к минимуму отходы от резки и штамповки и одновременно предотвращая ошибки. Это интегрированное Метод гарантирует оптимальное распределение ресурсов, гарантируя, что ваши материалы полностью раскроют свой потенциал.

Невероятная гибкость и индивидуализация: этот легкий стальной каркасный станок с основным костным оборудованием 38-50 сочетает в себе гибкость с полной настройкой. Он легко переключается между профилями и может быть запрограммирован с помощью специальные рисунки штамповки, что делает его идеальным для реализации уникальных архитектурных проектов.

Снижение затрат на рабочую силу и зависимость от квалификации: Автоматизация обеспечивает больше, чем просто экономию средств; это строит стратегический преимущество. Это снижает зависимость от большой специализированной команды. Это защитит вашу деятельность от нестабильного рынка труда. и обеспечивает предсказуемость.

Повышенная структурная прочность: процесс холодной штамповки укрепляет сталь за счет наклепа, тем самым повышение предела текучести в критических точках изгиба. Результат очевиден: превосходящая сила и улучшенная долговечность по сравнению с традиционной резкой и сваркой.

Интеграция с программным обеспечением BIM и CAD: современные машины могут напрямую импортировать файлы дизайна. Они могут брать данные из Программное обеспечение для информационного моделирования зданий (BIM) или компьютерного проектирования (CAD). Это создает бесшовную цифро-физический рабочий процесс. Это еще больше уменьшает количество ошибок и экономит время.

Приложение

Эта машина для производства рулонов стали толщиной 38-50 мм универсальна. Он обслуживает широкий спектр строительные отрасли.

Жилое строительство: Эта система является идеальным решением для строительства домов, таунхаусов и малоэтажных домов. жилые комплексы. Это позволяет эффективно производить весь структурный каркас, включая стены, полы, и стропила крыши.

Коммерческие здания: используется для офисов, розничных магазинов, отелей и школ. Открытое веб-пространство в шпильках идеально подходит для скрытия обширных электротехнических и сантехнических коммуникаций в стенах и потолках.

Промышленные здания: подходят для складов, фабрик и логистических центров. Эти структуры часто используют большие пролеты и требуют прочного и долговечного каркаса.

Внутренние перегородки. Для коммерческих и офисных интерьеров необходимы ненесущие перегородки. универсальный. Наши системы напрямую удовлетворяют этот спрос, обеспечивая быстрое и точное производство всего необходимого металла. шпильки и гусеницы, что значительно сокращает сроки доводки и снижает трудозатраты.

Реконструкция и модульная конструкция: именно эта точность обеспечивает надежное изготовление цельных стеновых конструкций. панели в заводских условиях, которые затем транспортируются на строительную площадку для быстрой и бесперебойной окончательной обработки. сборка.

Рабочий процесс производственного процесса

Операция представляет собой упорядоченный и последовательный процесс.

Шаг 1: Загрузка материала. Вилочный погрузчик или кран помещает рулон оцинкованной стали на разматыватель. Бесплатное конец рулона подается в направляющую подачи.

Шаг 2: Настройка параметров. Благодаря интуитивно понятному ИЧМ система проста в эксплуатации. Это операция «установил и забыл». Определите параметры. Все остальное машина сделает сама, обеспечивая безупречную точность.

Шаг 3: Формирование рулона. Машина запускается. Стальная полоса проходит через станции профилирования. На каждом станции, он постепенно изгибается из плоской полосы в окончательный С-образный профиль.

Шаг 4: Штамповка и надрез. Профиль расположен. Перфоратор активируется. Он доставляет каждую дырку и надрез с точностью. Ручные ошибки исключены. Совместимость компонентов гарантирована.

Шаг 5: Обрезка по длине. Шпилька движется вперед. Резак соответствует своей скорости. Производится чистый срез. Резак сбрасывается сразу. Производственная линия никогда не останавливается. Эффективность максимальная.

Шаг 6: Вывод и укладка. Готовые C-образные шпильки сходят с конвейера. Они перемещаются в выходную таблицу. Затем их штабелируют или собрано. Последний этап – комплектация и отправка.

Обычные технические параметры

Параметр Описание/значение
Тип профиля C-Stud (U-Channel), возможно, также U-Track
Диапазон высоты веб-сайта От 38 до 50 мм (или от 1,5 до 2 дюймов)
Ширина фланца Обычно от 35 до 75 мм, в зависимости от конструкции.
Толщина материала От 0,4 мм до 1,2 мм (калибр 20–12)
Ширина сырья Примерно от 100 до 200 мм (в зависимости от окончательных размеров профиля)
Станции профилирования рулонов от 18 до 22 станций
Мощность привода Главный двигатель от 7,5 до 15 кВт (от 10 до 20 л.с.)
Ударная мощь Гидравлический блок, от 3 до 5,5 кВт
Метод резки Высокоскоростное летающее отсечное устройство с гидравлическим или сервоприводом.
Скорость производства От 15 до 30 метров в минуту (приблизительно 50–100 футов в минуту)
Система управления Промышленный ПЛК с цветным сенсорным экраном HMI
Точность Допуск по длине: от ±0,5 мм до ±1,0 мм.
Вес основной машины Примерно от 3000 до 5000 кг


38-50mm Light Gauge Steel Stud Roll Forming Machine38-50mm Light Gauge Steel Stud Roll Forming Machine38-50mm Light Gauge Steel Stud Roll Forming Machine38-50mm Light Gauge Steel Stud Roll Forming Machine

Отправить запрос
Контакты
  • Адрес

    Дорога № 5, зона экономического развития Ботоу, город Цанчжоу, провинция Хэбэй, Китай

  • Электронная почта

    cnparfu@gmail.com

Отправьте запрос в Parfu, чтобы получить информацию о ценах и проектах на профилегибочные машины, машины для сэндвич-панелей, аксессуары для профилегибочных машин. Мы гарантируем ответ в течение 24 часов.
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать