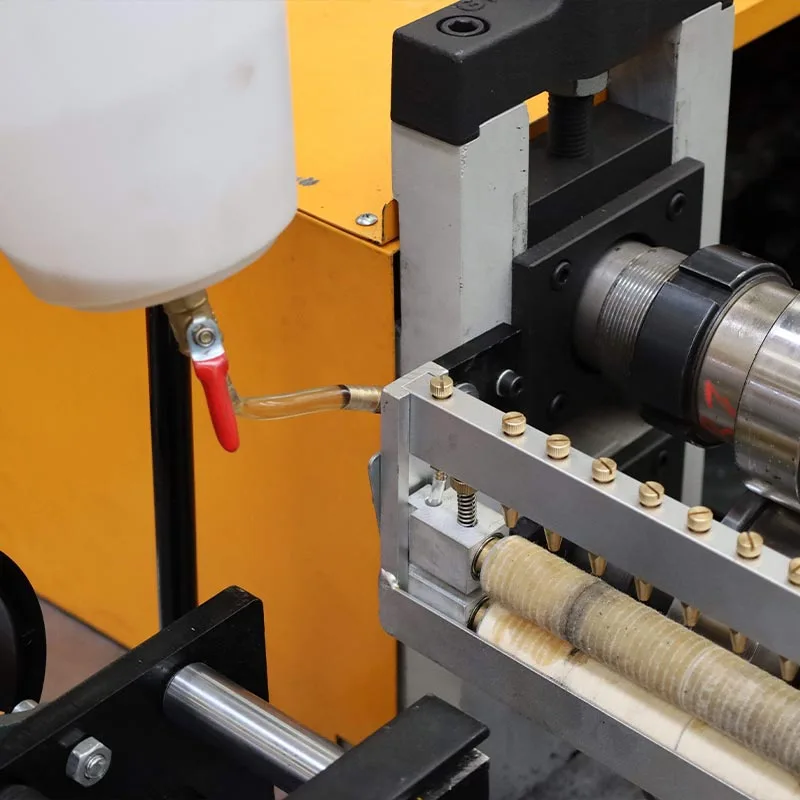
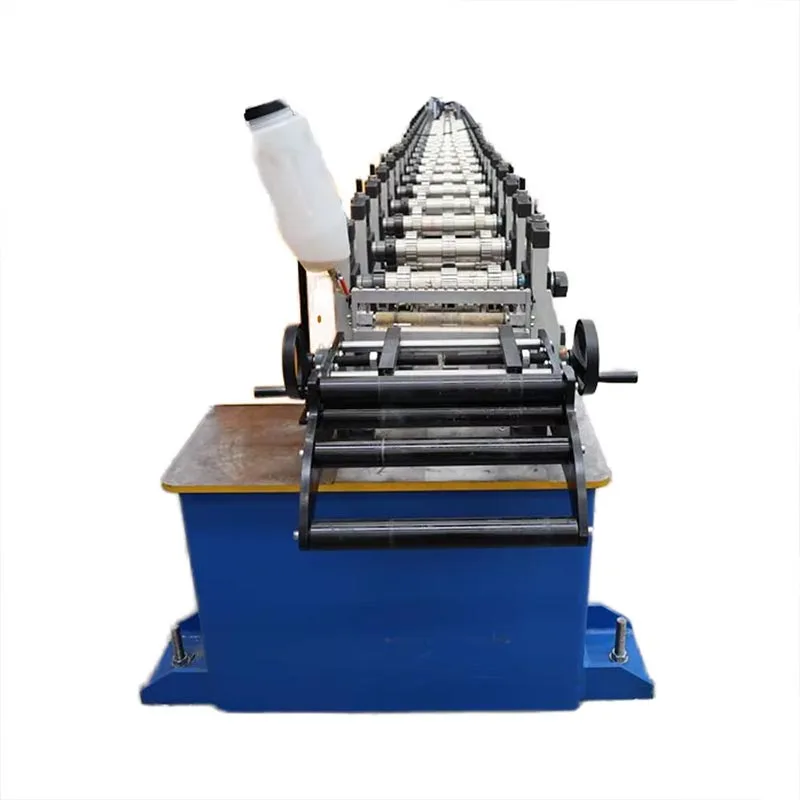
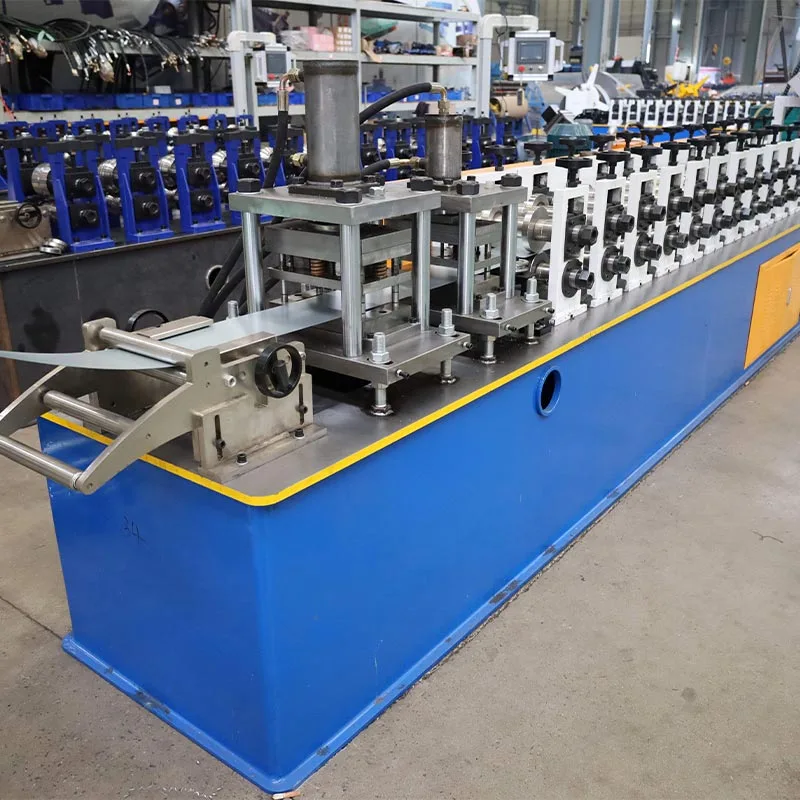
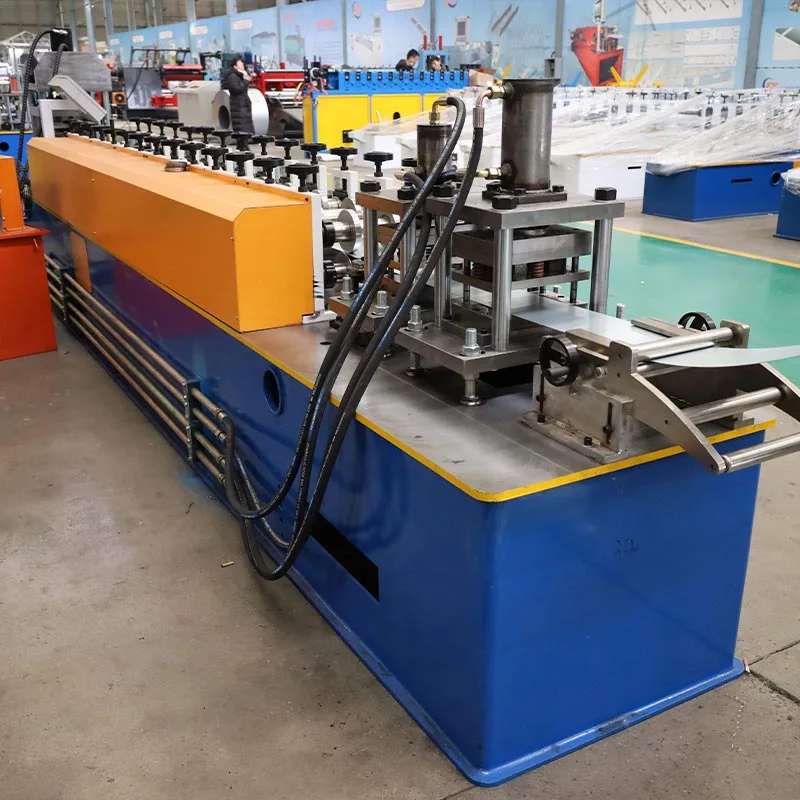
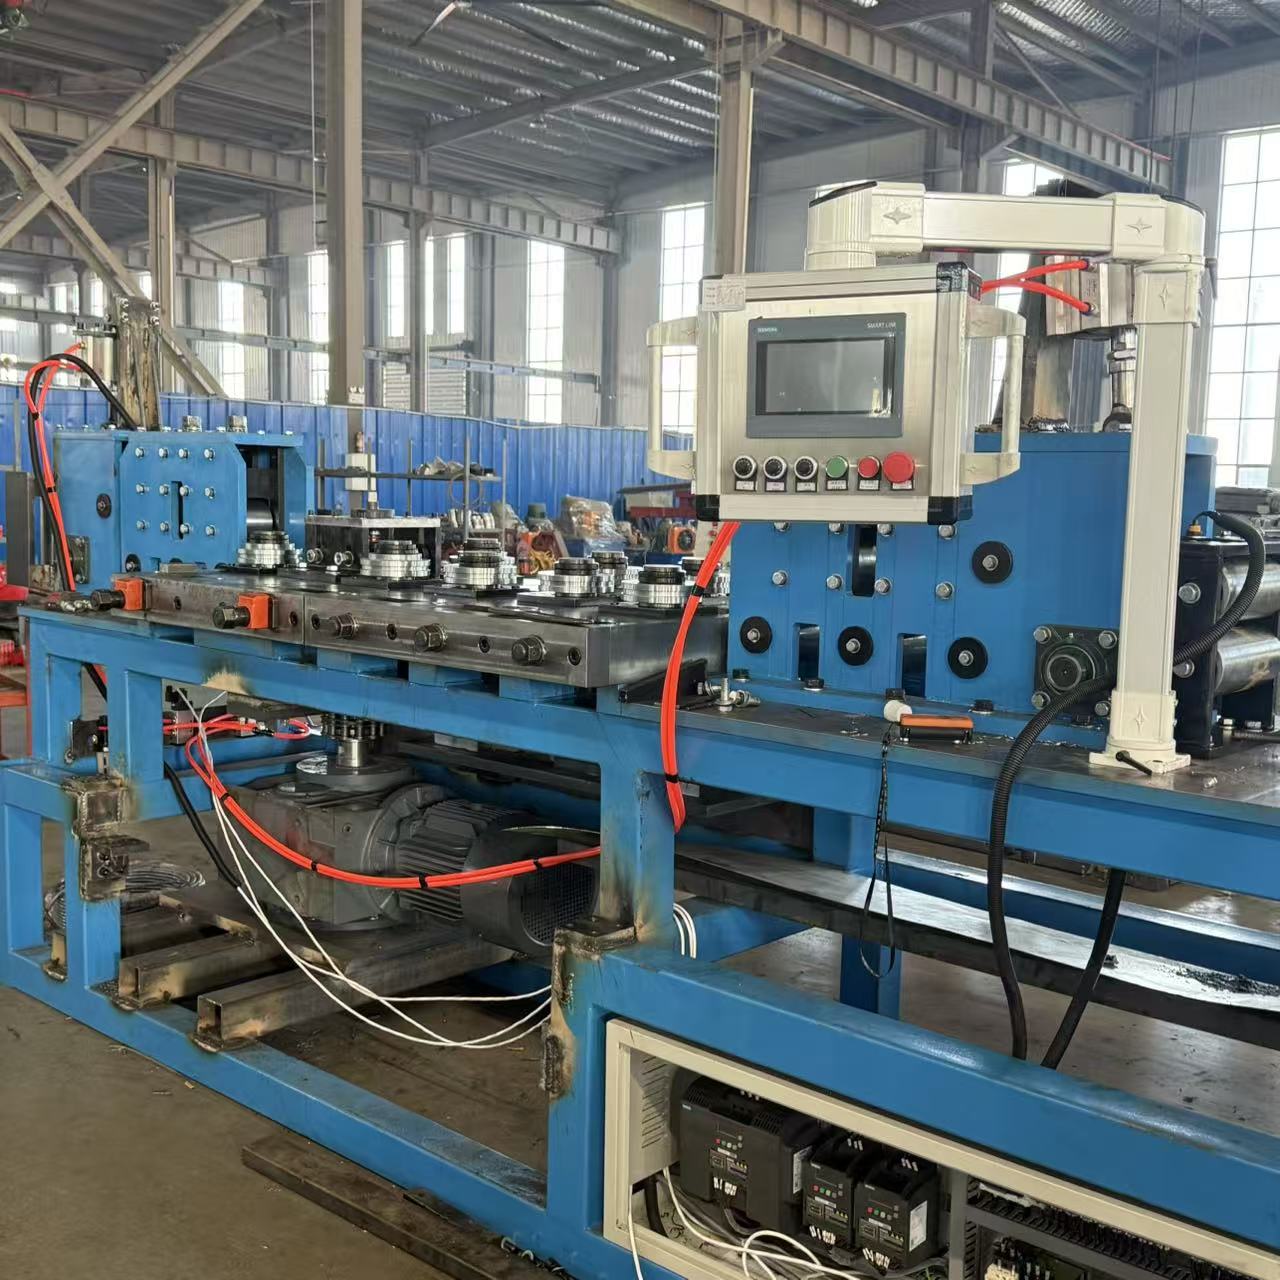
Профилегибочная машина для производства стальных рулонов с приводом от коробки передач
Профилегибочная машина для производства стальных рулонов с приводом от коробки передач производства Parfu International Trading Co., Ltd. представляет собой мощную промышленную машину. Его используют в строительной сфере. Эта машина обрабатывает рулоны необработанной стали. Он производит точные строительные детали. Эти детали называются стальными шпильками, гусеницами и швеллерами.
Они образуют скелет, или «драконью кость», современных зданий. Эта профилегибочная машина для производства стальных рулонов с приводом от коробки передач трансформируется
строительство. Он заменяет медленную ручную работу быстрым автоматизированным производством.
Название «Коробка передач» происходит от его основной системы привода. В этой системе используются закаленные шестерни, обеспечивающие огромную прочность.
долговечность и бесперебойная работа. Эти машины со стальным каркасом коробки передач могут работать в течение длительного времени под тяжелыми нагрузками.
Они
являются «рабочими лошадками» в производстве каркасов из легкой стали (LGS).
Как это работает?
Профилегибочная машина для производства стальных рулонов с приводом от коробки передач представляет собой систему профилирования рулонов. Он шаг за шагом формирует металл в непрерывном автоматизированном процессе.
процесс. Эта система без остановки превращает сырье в готовые рамы.
А. Разматыватель/разматыватель
Это отправная точка. Мощный разматыватель удерживает большой рулон стали. Он плавно разматывает катушку и
подает его в машину. Многие разматыватели имеют моторизованный тормоз. Это обеспечивает последовательное, контролируемое натяжение.
кормить. Это предотвращает бесконтрольное раскручивание катушки.
B. Направляющая подачи и блок выравнивания
Эта секция направляет полосу в машину и выравнивает ее первоначальную кривую. Эту кривую необходимо удалить, чтобы
конечный продукт получается прямым и точным по размерам.
C. Прокатный стан/формовочная станция
Это сердце машины. Он состоит из ряда парных вращающихся валов. На этих валах специально разработанные
устанавливаются формовочные ролики (или матрицы).
Прогрессивная формовка: стальная полоса проходит через каждую пару роликов. Каждая станция выполняет небольшой инкрементный
изгиб. На первых нескольких станциях края могут начать сминаться. Последующие станции постепенно складывают металл в
С-образный, U-образный или другой сложный профиль.
Привод коробки передач: каждая пара валов на формовочной станции соединена с центральным приводным валом. Это соединение
осуществляется с помощью надежного редуктора. Шестерни обеспечивают идеальную синхронизацию всех роликов. Это исключает проскальзывание, гарантируя
стабильный и качественный продукт.
D. Блок штамповки и надсечки
Эта профилегибочная машина для производства стальных рулонов с приводом от коробки передач часто включает в себя встроенную станцию штамповки. Он использует гидравлический или сервопривод
пробойники для создания отверстий в перегородке шипа. Это добавляет важную функциональность помимо базовой формы. Эти отверстия предназначены для
электропроводка, водопроводные трубы и механические воздуховоды. Вырубные агрегаты позволяют вырезать секции на концах
шпильки. Это позволяет упростить подключение к гусеницам или другим компонентам.
E. Система резки
После полной формовки сталь разрезается на нужную длину. Это делается с использованием одной из двух основных систем:
Flying Cut-Off: это высокоскоростная система. Режущий блок движется синхронно с движущимся профилем во время
вырезать. Затем он возвращается в исходное положение. Это позволяет осуществлять непрерывное производство без остановки. Он идеально подходит для
выпуск большого объема.
Статическая обрезка: машина ненадолго останавливается для каждого разреза. Гидравлические ножницы или пила аккуратно разрезают профиль. Это
более простое и надежное решение, которое немного медленнее.
F. Система управления (ПЛК и ЧМИ)
Программируемый логический контроллер (ПЛК) — это мозг машины. Оператор использует человеко-машинный интерфейс (HMI).
сенсорный экран для управления всем. Оператор вводит такие параметры, как:
Тип профиля (например, шпилька, направляющая)、Желаемая длина、Количество、Схема перфорации и расстояние
ПЛК выполняет эти команды с высокой точностью. Он управляет разматывателем, роликами, пуансонами и резаком.
G. Стол выхода/стол выхода
На заключительном этапе отрезанные по длине детали выводятся из машины. Затем они аккуратно складываются и готовы.
для комплектации и транспортировки.
Обычные параметры и характеристики
Основные характеристики, которые следует учитывать:
Толщина материала (калибровка): определяет возможности машины в зависимости от диапазона толщины стали, с которой она совместима.
обычно от 0,4 до 2,0 мм (от 25 до 12 калибра).
Ширина материала: этот параметр устанавливает предел для самого глубокого фланца шпильки. Например, для шпильки диаметром 150 мм требуется
катушка шириной примерно 300 мм.
Скорость формовки: указывает, сколько метров профиля производится в минуту (м/мин). Типичные скорости варьируются от 15 до
более 45 миль в минуту, что напрямую зависит от мощности и конструкции машины.
Роликовые станции: количество этапов формования напрямую влияет на точность продукта. Больше станций обеспечивает более плавное,
более сложные профили. Базовые машины имеют 12-16 станций; продвинутые модели имеют 20 и более.
Диаметр и материал вала: Валы должны быть прочными и жесткими. В высококачественных машинах используются твердые высокоуглеродистые
стальные валы. Их часто закаливают и шлифуют для обеспечения точности и длительного срока службы. Обычные диаметры: 65 мм, 70 мм и
80 мм.
Материал ролика: формовочные ролики обладают исключительной износостойкостью, что достигается за счет использования высококачественной легированной стали.
(Cr12, Cr12MoV) и закалку до HRC 58-62.
Мощность главного двигателя: это мощность приводного двигателя в киловаттах (кВт), которая определяет крутящий момент машины и
возможность работы с более толстыми материалами. Общие номиналы варьируются от 5,5 кВт до 22 кВт и более.
Система управления: Система управления состоит из ПЛК (например, Siemens, Mitsubishi) и экрана ЧМИ.
Производительность перфорации: Производительность перфоратора, измеряемая максимальным количеством отверстий в минуту и перфорацией.
сила (тоннаж).
Ключевые преимущества
Профилегибочная машина для производства стальных рулонов с приводом от коробки передач обеспечивает существенные преимущества по сравнению с ручным изготовлением и альтернативным каркасом.
системы.
Чрезвычайно высокая эффективность: одна машина может производить сотни метров рамок каждый час. Это автоматизирует работу
десятков чернорабочих.
Превосходная точность и постоянство: все производимые изделия идентичны. Это исключает человеческую ошибку. Это приводит к
более быстрая, простая и точная сборка на месте. Здания становятся прямее и вернее.
Невероятная прочность и долговечность: система привода коробки передач невероятно надежна. Он рассчитан на тяжелые,
непрерывное использование в промышленных условиях. Он имеет длительный срок службы при минимальном обслуживании.
Большая гибкость: меняя набор роликов («форма рулона»), одна и та же машина может производить разные профили.
Производитель может быстро перейти от изготовления шипов к направляющим или косякам. Это добавляет огромную гибкость производства.
Значительное снижение затрат: первоначальные инвестиции компенсируются мощной отдачей. Машина резко опускается
затраты на рабочую силу, сокращают материальные отходы и ускоряют завершение проекта, повышая общую прибыльность.
Повышенная безопасность: автоматизация снижает потребность рабочих в обработке острого листового металла с помощью инструментов. Это снижает
риск порезов, растяжений и других травм на рабочем месте.
Основные сценарии использования
Эти профилегибочные машины для производства стальных рулонов с приводом от коробки передач незаменимы в любой операции, связанной с легким стальным каркасом.
Строительство жилых зданий. Эти машины обычно используются для производства компонентов для интерьера и
наружные стены, балки перекрытия и стропильные фермы жилых и многоквартирных домов.
Коммерческое строительство: эта машина идеально подходит для производства компонентов для внутренних перегородок, потолочных решеток и
наружные навесные стены в коммерческих зданиях, таких как офисы, гостиницы, больницы и школы.
Промышленное строительство: для строительства складов, фабрик и других крупных промышленных сооружений, где долгое время
необходимы пролеты и чистые линии.
Заводы по производству холоднокатаной стали (CFS): Это основные клиенты. Компания специализируется на
производство сборных стеновых панелей, ферм и других компонентов для строительной отрасли.
Модульное и сборное строительство: это развивающаяся область. Точность изготовленных машинным способом компонентов идеальна.
для модульного строительства за пределами площадки, при котором панели изготавливаются на заводе и собираются на месте.
Производственный процесс
Процесс от сырья до готовой продукции представляет собой оптимизированный и непрерывный поток.
Шаг 1: Порядок и программирование
Оператор передает все характеристики заказа, включая размеры профиля, длину, количество и штамповку.
шаблоны — из заказа на поставку непосредственно в ПЛК машины с помощью экрана ЧМИ.
Шаг 2: Загрузка материала
После того, как вилочный погрузчик загружает рулон на разматыватель, оператор пропускает передний конец через выравнивающее устройство и
в первые формовочные валки.
Шаг 3. Настройка машины (замена рулона — при необходимости)
Переключение на другой профиль требует от оператора замены формовочных роликов на валах — процесс, который
представляет собой наиболее трудоемкий этап перехода. Современные машины стремятся сделать этот процесс максимально быстрым.
возможно.
Шаг 4: Процесс формования и штамповки
Оператор запускает машину. Разматыватель подает стальную полосу. Во время формования перфорационный блок
одновременно создает заранее запрограммированные отверстия.
Шаг 5: Отрезка по длине
Полностью сформированный и перфорированный профиль достигает системы резки. Летающая система резки перемещается вместе с профилем.
делает чистый разрез и возвращается в исходное положение. Процесс непрерывен.
Шаг 6: Вывод и стекирование
Готовые изделия вывозятся, штабелируются, упаковываются и маркируются, что делает их готовыми к отправке.
Шаг 7: Контроль качества
Чтобы гарантировать стабильное качество, рабочие периодически проверяют размеры, форму и расположение отверстий.
спецификации. Это обеспечивает постоянную калибровку машины и соответствие стандартам.
Отправьте запрос в Parfu, чтобы получить информацию о ценах и проектах на профилегибочные машины, машины для сэндвич-панелей, аксессуары для профилегибочных машин. Мы гарантируем ответ в течение 24 часов.
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности