Машина для изготовления сэндвич-панелей из минеральной ваты
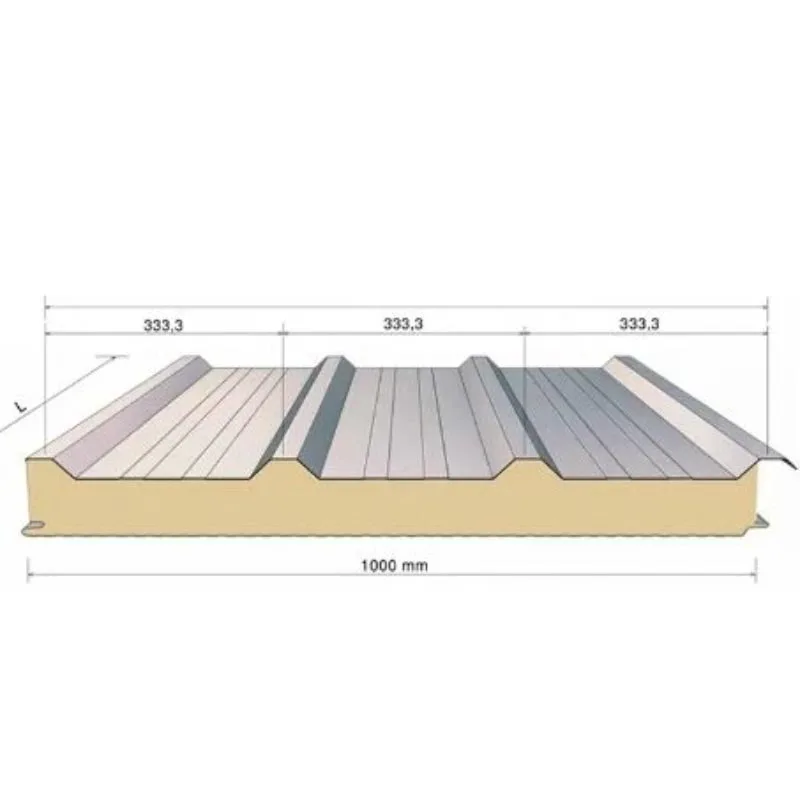
Машина для производства сэндвич-панелей из минеральной ваты производства Parfu International Trading Co., Ltd. представляет собой высокоавтоматизированную производственную линию. Производит сэндвич-панели из минеральной ваты. Эти панели имеют важное значение в современном строительстве. Они обеспечивают отличную изоляцию и очень прочны.
Машина для изготовления сэндвич-панелей Rockwool использует сырье. Он их перерабатывает и производит готовые высококачественные панели.
Этот процесс непрерывен и эффективен. Каждая панель последовательна и точна. Эта машина
незаменим для производителей строительных материалов.
Стандартные технические параметры
Нет
Элемент
Английский параметр
1
Композитная длина основной машины
9 м
2
Длина механизма подачи
9 м
3
Длина режущего станка
4м
4
Общие размеры оборудования
Длина 45м, Ширина 2,2м, Высота 2,4м
5
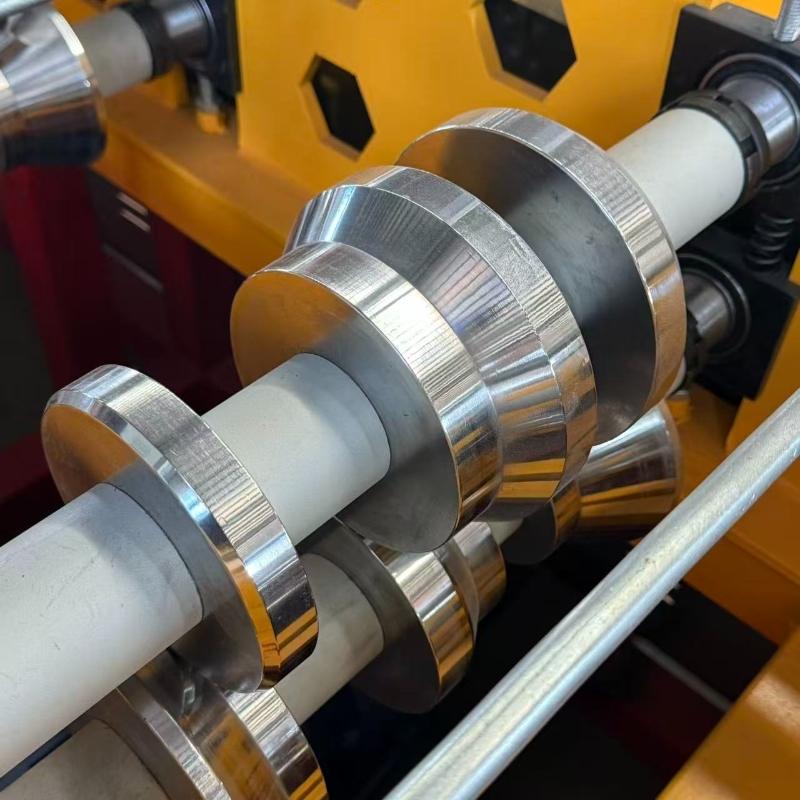
Конфигурация ходового винта основной машины
Оснащен 8 ходовыми винтами Т-образного типа.
6
Общая мощность оборудования
32кВт
7
Рабочее напряжение
380 В
8
Скорость производства
0—6 м/мин
9
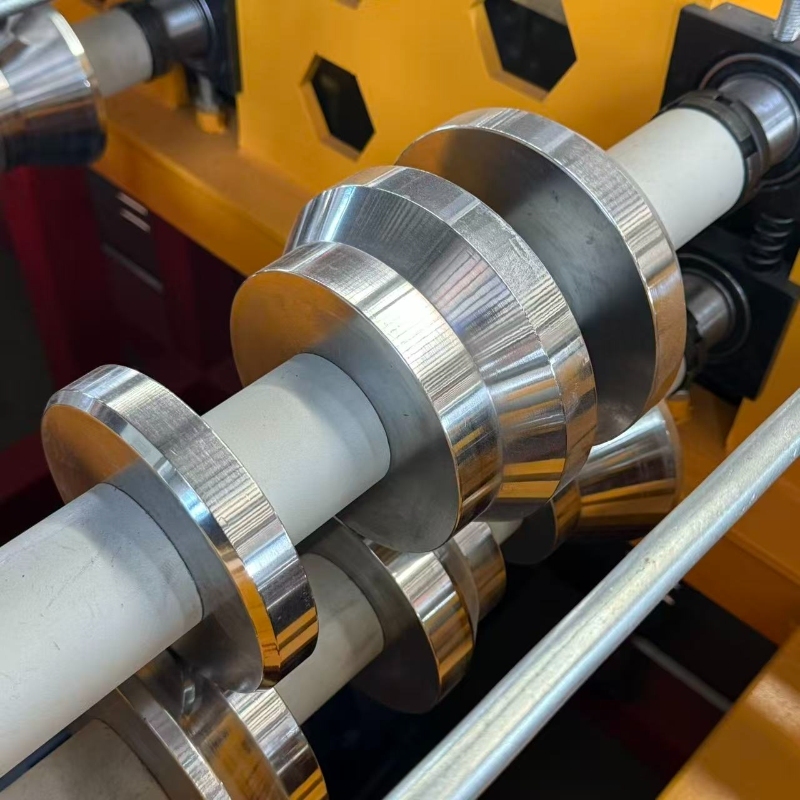
Процесс обработки кромочного прижимного колеса
Гальваническая обработка
10
Спецификация трансмиссионного вала
Холоднотянутая сталь диаметром 40 мм (единица измерения по умолчанию: мм)
11
Конфигурация электрической системы управления
ПЛК Delta с 7-дюймовым цветным сенсорным экраном, инвертор Sanjing, счетчик Rongde, двигатель Dasu в Шанхае, клеевой насос Shanghai Shuangzhou
12
Марка пневматической системы
Пневматическая система: Shenchi Pneumatic, Delta
13
Требования к площадке для нормальной работы
Требования к месту для нормальной работы: длина 45 м, ширина 4 м, высота 7 м.
14
Функция гофрированной рамы
Функция гофрированной рамы: автоматический подъем
15
Требования к материалам для ввода в эксплуатацию
Материалы для ввода в эксплуатацию: 3 рулона цветной стали (3-5 тонн на рулон), по 1 бочке клея A клея A/B (подходящего для текущей температуры окружающей среды), плиты EPS (соответствующее количество различных спецификаций).
Процесс подачи рулона
1. Подача верхнего рулона цветной стали Технологическая загрузка верхнего рулона цветной стали → резка цветной стали → канавка → распыление клея → формирование раструбной пластины → нанесение клея → нагрев → ламинирование → резка (установка длины) → конвейерная стойка → транспортировка и штабелирование
2. Процесс подачи рулонной стали нижнего цвета. Размотка стального рулона нижнего цвета → нарезка канавок → формирование гофра → распыление клея → нанесение клея → ламинирование → резка (установка длины) → конвейерная стойка → транспортировка и штабелирование.
Отправьте запрос в Parfu, чтобы получить информацию о ценах и проектах на профилегибочные машины, машины для сэндвич-панелей, аксессуары для профилегибочных машин. Мы гарантируем ответ в течение 24 часов.
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.политика конфиденциальности